食品行业使用卫生清管系统的九大优势
在食品生产过程中,酱料、乳制品、巧克力、糖浆、食用油等液体或粘性产品在输送结束后,往往会有一部分残留在管道中。如果直接进行水冲洗或 CIP 清洗,这些残留产品不仅会被浪费,还会增加清洗用水、清洗剂消耗和废水处理量。
卫生清管系统(Hygienic Pigging System)利用清管器在管道内运行,将残留产品从管道中推出并回收。对于适合清管的食品生产线,这项技术可以在正式清洗前先回收大部分残留产品,从而减少产品损失,并帮助企业优化后续 CIP 清洗和产品切换过程。
清管系统尤其适用于需要频繁输送和切换液体、半流体及粘性产品的食品生产线。具体使用哪种类型的清管系统,还需要根据产品特性、管道结构、温度、粘度、颗粒情况以及卫生要求进行评估。
食品行业使用清管系统的九大优势
1. 减少产品损失,提高产品回收率
食品输送结束后,管道内通常仍会残留一定量的产品。卫生清管系统可利用清管器将管道中的残留产品推出并回收,使原本可能随清洗过程排放的产品重新进入生产或灌装环节。对于酱料、巧克力、糖浆、乳制品等价值较高或粘度较大的产品,减少管道残留带来的经济效益尤其明显。
2. 减少 CIP 清洗用水和清洗剂消耗
清管可以在 CIP 清洗开始前先去除管道中的大部分产品残留,使后续清洗从更洁净的管道状态开始。因此可以减少冲洗过程中需要处理的产品残留,并有助于降低清洗用水、清洗剂以及相关能源消耗。
3. 缩短清洗和产品切换时间
传统生产线在产品输送结束后,往往需要较长时间冲洗管道。通过先清管、后清洗,可以减少后续清洗负荷,缩短管道清洁和产品切换所需的时间,从而减少非生产时间,提高生产线利用率。
4. 降低不同产品之间的交叉污染风险
当同一条生产线用于输送不同配方、口味或颜色的食品时,管道中的残留产品可能影响下一批产品。清管器能够有效清除管壁残留,帮助减少不同产品之间的混合和交叉污染风险,更适合需要频繁切换产品的食品生产线。
5. 支持多种液体和粘性食品的产品回收
卫生清管系统可应用于多种液体、半流体及粘性食品,例如酱料、糖浆、巧克力、乳制品、食用油、调味品和部分含颗粒产品等。具体是否适合清管,需要根据产品粘度、颗粒大小、温度、管道结构及卫生要求进行评估。
6. 减少废水和废弃产品处理量
如果管道中残留大量食品,首次冲洗产生的废水往往含有较高浓度的产品成分。清管系统在清洗前回收大部分残留产品,可以减少进入废水系统的产品量,从而降低废水处理负荷和相关处理成本。
7. 提高生产线有效运行时间
清管和后续清洗时间缩短后,生产线可以更快进入下一批次生产。对于产品切换频繁或生产计划紧凑的食品工厂,这有助于减少停机时间,提高设备和管道的有效利用率。
8. 改善食品生产的卫生与过程控制
卫生级清管系统采用适合食品生产环境的管道、清管器和相关组件,并可与自动化控制及 CIP 系统配合使用。通过标准化产品回收、清管和清洗流程,可以提高生产过程的一致性和可控性。
9. 降低综合生产成本
清管系统带来的经济效益不仅来自产品回收,还包括减少清洗用水和清洗剂、降低废水处理量以及缩短停机时间等。对于产品价值较高、管线较长或产品切换频繁的生产线,这些节省通常更加明显。具体投资回收周期需要根据产品价值、管道长度、生产批次和实际回收量进行计算。
食品行业清管器
食品生产中的产品粘度、颗粒情况、温度以及管道工况各不相同,因此需要根据实际应用选择合适的清管器结构和材料。食品接触部件可根据卫生要求和产品特性选择相应材料,以满足食品生产线的产品回收和管道清管需求。
瀚海峰(Hyperfore)可根据不同食品和管道工况提供多种卫生级清管器:
射流清管器
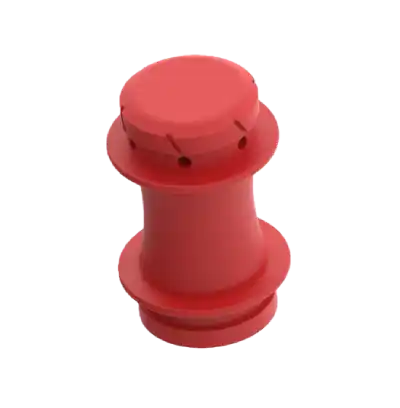
采用组合式结构,可根据应用选择 VMQ、EPDM、PP、POK 等材料。适用于部分粉末、颗粒物料以及需要结合气流进行产品回收的应用。
一体式清管器
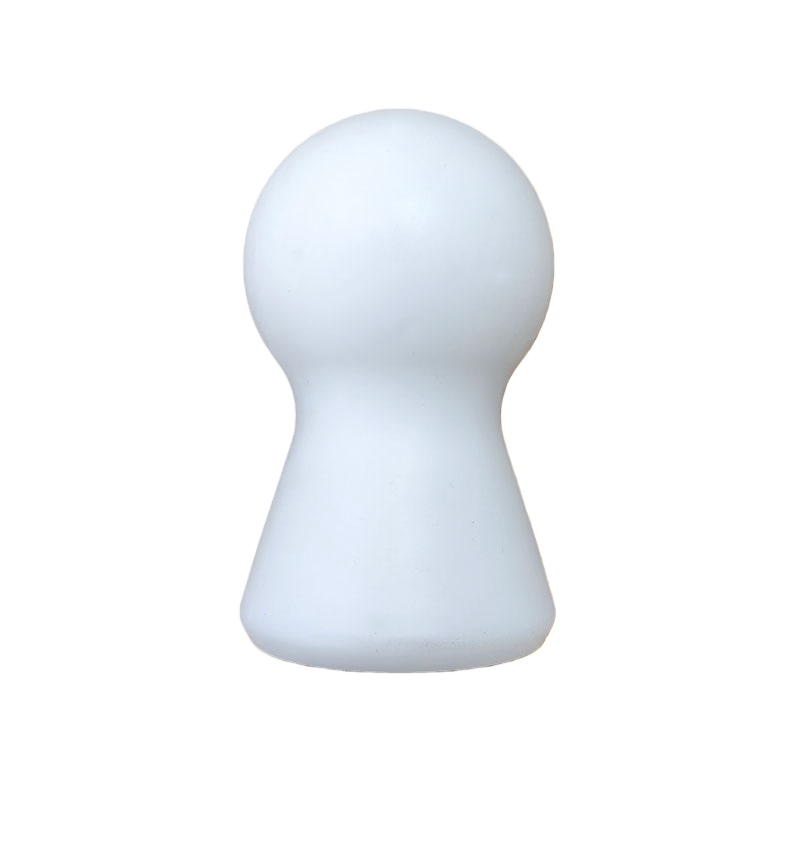
清管器采用一体成型结构,可根据产品特性选择 VMQ、EPDM、FKM 等材料。适用于酱料、乳制品、糖浆、食用油等多种液体和粘性食品的产品回收。
一体式双肩清管器
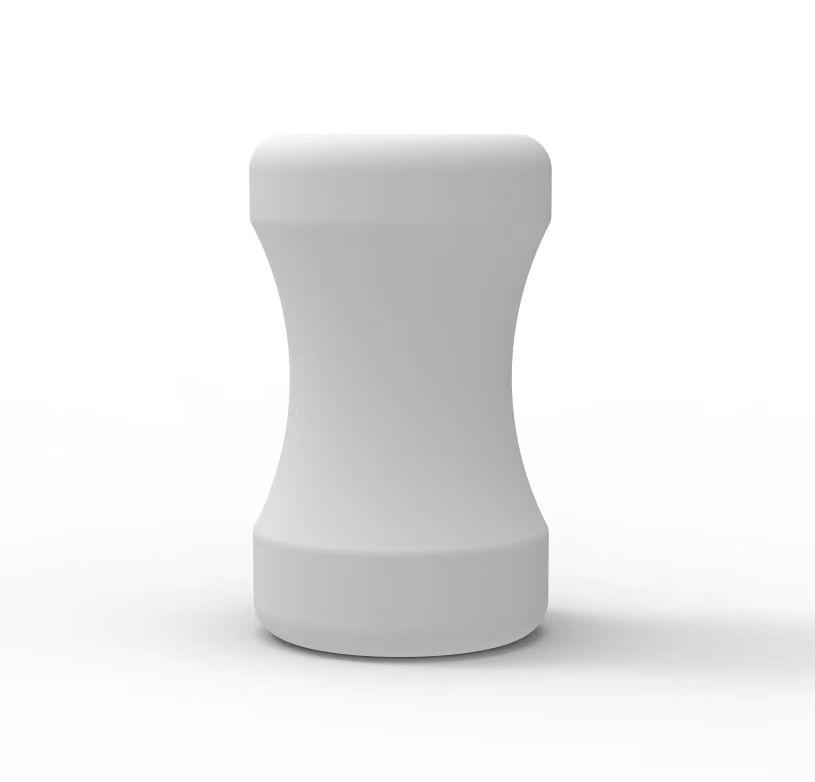
双肩结构能够增加清管器与管壁的接触区域,适用于粘度较高、对残留控制要求较高的食品生产线。材料可根据产品、温度及清洗条件进行选择。
唇形分体式清管器
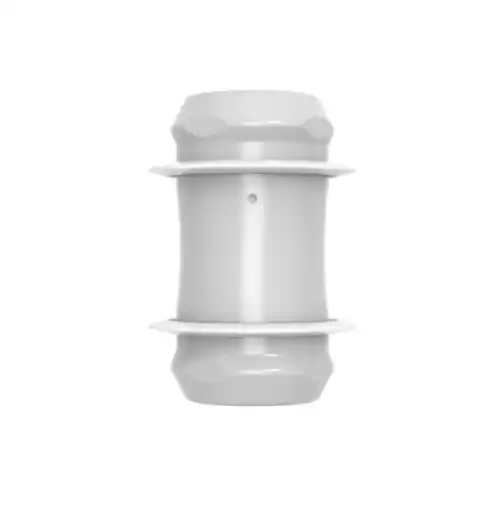
采用柔性唇边结构,适用于部分含颗粒产品或对管壁刮除效果有特殊要求的应用。具体结构和材料需根据产品特性及管道条件进行选择。
清管器的选择不仅取决于产品类型,还需要综合考虑管径、弯头、阀门、温度、压力、颗粒大小以及 CIP 清洗条件。对于具体生产线,建议根据实际工况进行清管器选型和测试。
食品行业有哪些清管系统方案?
食品生产线的产品特性、生产批次、自动化程度和卫生要求不同,适合的清管系统方案也有所不同。根据实际生产需求,可选择自动化、手动、无菌型或定制化清管系统。
自动化卫生级产品回收系统
自动化清管系统适用于生产频率较高、产品切换频繁或需要与生产控制系统联动的食品生产线。清管器的发射、运行、接收和返回可通过 PLC 程序进行自动控制,并可与阀门、泵、灌装设备及 CIP 系统进行联动。
通过自动化控制,可以减少人工操作,使产品回收、管道清管和后续清洗按照设定流程运行,提高生产过程的一致性和可控性。
手动产品回收系统
对于生产批次较少、清管频率较低或自动化要求不高的生产线,可以采用结构相对简单的手动清管系统。
手动系统同样可以实现管道残留产品的回收,但清管器的装入、取出或部分操作需要人工完成。与全自动系统相比,其设备和控制系统更加简单,适合对投资成本较为敏感且清管频率较低的应用。
无菌清管系统
对于无菌生产或对微生物控制要求较高的食品生产线,可根据工艺要求采用无菌清管系统。
系统在卫生级清管设计基础上进一步考虑密闭性、清洗和灭菌要求,并可根据生产工艺与 CIP、SIP 流程配合使用。具体系统配置需要根据产品、温度、灭菌方式及生产环境进行设计。
定制化清管解决方案
食品生产线的管道布局、产品特性和自动化要求往往存在较大差异,因此清管系统通常需要根据实际工况进行设计。
Hyperfore 可根据产品特性、管径与管路结构、生产流程、CIP 要求及现有自动化系统,提供清管工艺设计、设备配置、PLC 控制、安装、现场调试及操作培训等服务,并根据实际生产条件确定适合的产品回收和管道清管方案。
食品行业清管系统常见问题
1. 哪些食品生产线适合使用清管系统?
清管系统适用于多种液体、半流体和粘性食品生产线,例如酱料、糖浆、巧克力、乳制品、食用油和调味品等。具体适合那种清管系统,需要综合评估产品粘度、颗粒大小、温度、管径、弯头、阀门及管道布局等条件。
2. 清管系统可以代替 CIP 清洗吗?
通常不能。清管系统主要用于在正式清洗前回收管道中的残留产品,而 CIP 用于对管道和设备进行清洗。将清管与 CIP 配合使用,可以先减少管道中的产品残留,再进行后续清洗,从而降低清洗负荷。
3. 清管系统可以减少多少产品损失?
实际产品回收效果与产品性质、管道长度、管径、系统设计和清管器选型有关。合理设计的清管系统能够显著减少管道中的产品残留,但具体回收效果需要根据实际生产线进行评估。
4. 含颗粒的食品可以使用清管系统吗?
部分含颗粒食品可以使用清管系统,但需要根据颗粒大小、硬度、产品粘度以及管道结构进行评估,并选择适合的清管器和系统设计。
5. 食品清管系统如何选择自动还是手动?
对于生产频率较高、产品切换频繁或需要与 PLC、阀门、泵和 CIP 系统联动的生产线,通常更适合自动化清管系统。生产批次较少、清管频率较低且自动化要求不高的生产线,则可以根据实际情况考虑手动系统。