影响清管器在管道中运行的因素有哪些?
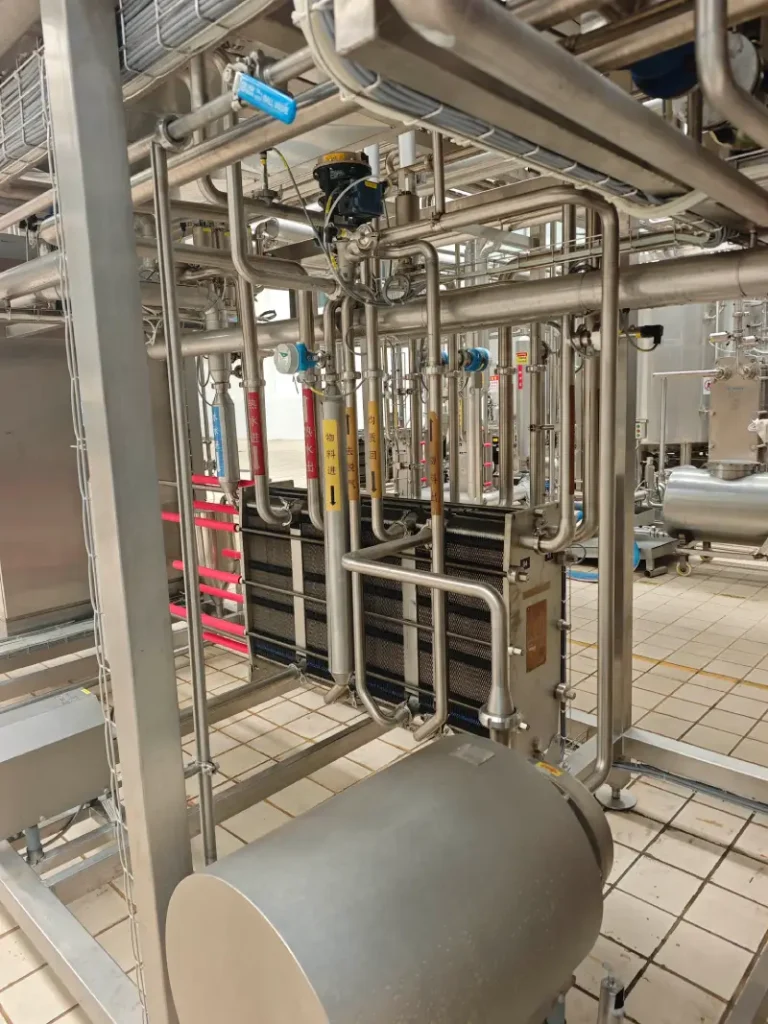
清管器能否在管道中顺利运行,不仅取决于清管器本身的设计,还受到管道内径、内壁状况、弯头与三通结构、输送物料特性以及驱动压力等多种因素的影响。
在食品、饮料、日化和化工生产中,清管器需要与管道保持适当的接触和密封,同时能够顺利通过弯头、三通等管道部件。只有综合考虑管道结构、清管器选型及运行条件,才能提高运行稳定性,减少卡堵、异常磨损和产品残留风险。
下面从管道条件、清管器设计和运行参数三个方面,介绍影响清管器运行的主要因素。

管道条件如何影响清管器运行?
1. 管道材质
管道材质及其内表面状态会影响清管器与管壁之间的摩擦、密封和磨损情况。
在食品、饮料、日化及部分化工生产线中,通常采用不锈钢管道,以满足卫生、耐腐蚀及清洗要求。管道材质的选择还需要考虑输送物料的化学性质、工作温度和压力等因素。
清管器与管道必须具有良好的匹配性。如果管道内表面存在明显缺陷、焊接凸起或局部变形,可能增加清管器的运行阻力,甚至造成卡堵。
2. 管道内壁粗糙度与表面处理
管道内壁的粗糙度会影响清管器与管壁之间的摩擦状态,也会影响物料残留和管道清洗效果。
对于卫生型清管系统,通常需要根据行业卫生要求、物料特性及清洗工艺,选择合适的管道内表面处理方式。
较为平整、连续的管道内表面有助于清管器稳定运行,减少异常磨损和局部残留。但并非所有清管系统都需要采用相同的表面粗糙度标准。
此外,焊缝质量、管道连接处的内壁平整度同样重要。即使管道本身表面光滑,如果焊接位置存在明显错边或凸起,也可能影响清管器通过。
3. 弯头的曲率半径
弯头是影响清管器运行的重要管道部件之一。
当清管器通过弯头时,其与管壁的接触状态会发生变化。弯头曲率半径过小,可能导致清管器变形增大、摩擦阻力增加,甚至出现卡堵。
一般来说,在其他条件相同的情况下,较大的弯头曲率半径通常有利于清管器平稳通过。但具体需要采用 3D、5D 或其他规格,应根据清管器的结构、长度、柔性及管道尺寸确定。
因此,在清管系统设计阶段,应结合实际使用的清管器型号,确认弯头的通过能力,而不是统一要求所有系统必须采用 5D 弯头。
4. 三通及支路结构
三通、支管接口等部件也会影响清管器在主管道中的运行。
如果三通支路开口过大,或内部缺少适当的导向和支撑结构,清管器经过时可能发生局部变形、偏移或卡滞。
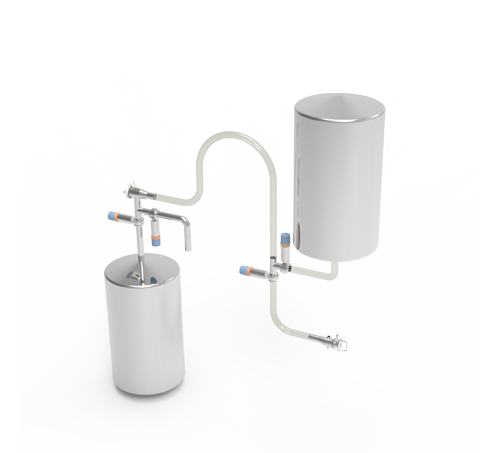
在清管系统中,可根据管道结构和工艺要求采用带桥三通等专用管件,使清管器能够沿主管道通过,同时保留支路的物料流通功能。
三通的具体结构应与清管器尺寸、形状及运行方向相匹配,并考虑清洗要求和物料残留风险。对于需要清管器通过的三通和其他特殊管件,应重点考虑内部结构与清管器的匹配性。关于带桥三通及其他专用组件,可以进一步了解《清管系统管道与管件》。
清管器设计如何影响运行稳定性?
1. 清管器的形状与结构
不同结构的清管器,其密封方式、柔性、接触面积和通过弯头的能力有所不同,因此运行特性也存在差异。
例如,一体式清管器通常采用整体结构,通过自身的弹性变形与管壁接触;分体式或带密封唇的清管器则通过相应的密封结构实现产品回收。
选择清管器时,不仅需要考虑产品回收效果,还应评估其是否能够顺利通过管道中的弯头、三通及其他特殊管件。不同结构的清管器在密封方式、运行方向和适用工况方面存在差异。关于常见卫生型清管器的结构特点,可以参考《卫生型清管器有哪些类型?》。
2. 清管器的尺寸与管道内径
清管器尺寸必须与管道实际内径相匹配。
如果清管器与管壁之间的接触不足,可能出现密封不良、驱动介质泄漏或产品回收效果下降等问题。
如果清管器与管道之间的过盈量过大,则可能增加摩擦阻力、驱动压力和清管器磨损,严重时甚至造成卡堵。
因此,选型时应确认管道的实际内径、壁厚及制造公差,而不能仅依据公称管径确定清管器尺寸。
3. 清管器材质与柔性
清管器材质会影响其弹性、耐磨性、耐温性及与输送物料的相容性。
较柔软的清管器通常具有较好的变形能力,但仍需满足密封和耐磨要求;较硬的清管器可能具有不同的耐磨和支撑特性,但在复杂管道中需要特别评估通过能力。
在食品、日化及化工生产中,还应根据物料成分、工作温度和清洗介质选择合适的清管器材料。
4. 清管器磨损与维护
清管器经过长期运行后,可能出现密封部位磨损、弹性变化或表面损伤。
这些变化会影响清管器与管壁的接触状态,进而影响产品回收效果和运行稳定性。
因此,应根据清管器的实际使用情况、运行次数及检查结果,及时进行维护或更换,避免因过度磨损造成运行异常。
驱动介质与压力如何影响清管器运行?
清管器通常依靠其前后形成的压力差在管道内移动。驱动介质的类型、供给压力、流量以及清管器前方的背压,都会影响清管器的运行速度和稳定性。
气体驱动与液体驱动
清管系统可以根据工艺要求采用压缩空气、氮气或液体作为驱动介质。
气体驱动: 压缩空气和氮气具有可压缩性,管道内的压力变化可能影响清管器的运行速度。在某些工况下,如果压力控制不当,清管器可能出现速度波动或突然加速。因此,需要合理控制驱动压力、供气流量及背压。
液体驱动: 液体的可压缩性通常较低,在适当的流量与压力控制条件下,可以实现较为平稳的清管器运动。但液体驱动同样受到管道阻力、物料性质和系统控制方式的影响。
实际选用哪种驱动介质,应综合考虑物料特性、产品质量要求、工艺流程以及系统安全要求。
驱动压力与背压控制
清管器运行需要足够的压力差来克服管壁摩擦、物料阻力及管道局部阻力。
驱动压力不足时,清管器可能移动缓慢或停滞;压力差过大时,则可能导致运行速度过高、冲击增加或设备磨损。
对于需要稳定回收产品的清管系统,可以通过调节驱动介质供给及背压等方式控制清管器运动,使其在合适的工况下运行。
驱动压力应根据实际管径、管线长度、物料性质及清管器结构确定,不宜采用统一数值。
输送物料的性质如何影响清管器运行?
输送物料的黏度、密度、流动特性及温度等因素,会影响清管器前方的流动阻力、驱动压力需求和产品回收效果。
物料黏度与流动阻力
对于水、饮料等低黏度物料,清管器前方的流动阻力通常相对较小。
而对于酸奶、糖浆、洗面奶、化妆乳液等黏度较高的物料,清管器推动物料前进时可能需要更大的压力差。
但黏度并不是唯一的决定因素。管径、管线长度、运行速度及物料温度也会影响实际阻力。
非牛顿流体的影响
部分食品、日化和化工物料属于非牛顿流体,其表观黏度可能随剪切速率发生变化。
例如,某些膏体、乳液和凝胶在不同的输送条件下,会表现出不同的流动特性。
因此,对于这类物料,清管系统选型不能仅依据某一个黏度数值,还应结合实际工艺温度、流量、压力及物料流变特性进行评估。
物料温度与清管器材质
温度变化可能改变物料黏度,也可能影响清管器材料的弹性和密封性能。
对于需要加热输送或高温清洗的生产线,应同时考虑物料温度、清洗温度以及清管器材料的适用范围,避免因材料性能变化影响运行稳定性。
清管器运行速度与管道维护
清管器运行速度
清管器的运行速度会影响产品回收过程、管壁接触状态及设备的运行稳定性。
速度过低时,可能影响运行效率;速度过高时,则可能增加清管器磨损、管道冲击及接收端的缓冲要求。
对于食品、日化等行业的部分卫生型清管系统,清管器运行速度通常可参考 0.5–1.5 m/s,但具体速度应根据清管器结构、物料性质、管线长度及驱动方式确定。
清管器速度不应仅通过提高驱动压力来控制,还需要综合考虑流量、背压以及系统的运行条件。
关于速度的影响因素和选型建议,可以进一步阅读《管道中清管器速度是多少?》。
管道结构与维护
清管系统运行前,应检查管道内径变化、焊缝质量、连接部位及特殊管件的通过条件。
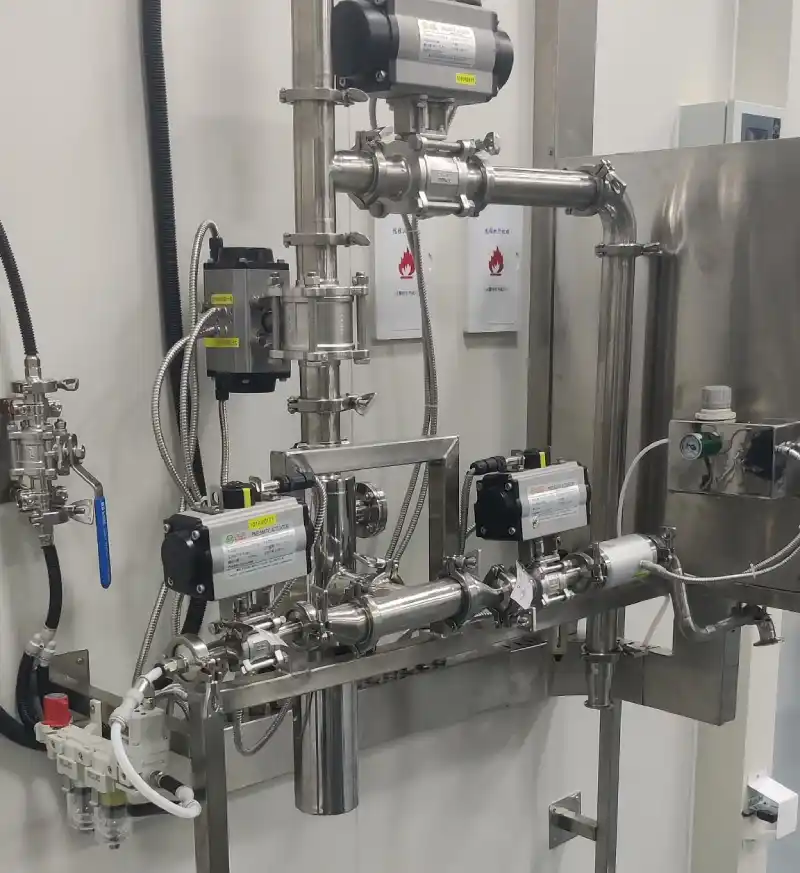
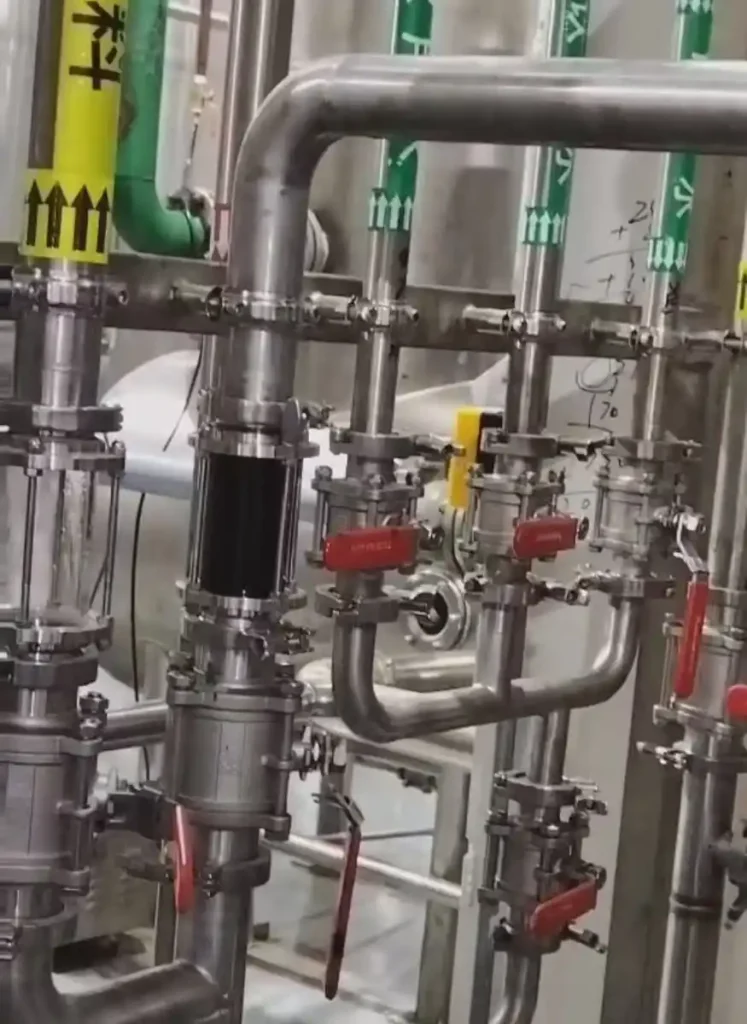
普通阀门、过滤器或内部存在阻挡结构的部件,可能不适合清管器直接通过。需要根据工艺要求选择适合清管系统的阀门及专用管件,并确认清管器的运行路径。
同时,应定期检查清管器的磨损、变形及密封状态,及时更换不符合使用要求的清管器,以降低运行异常风险。
结论
影响清管器在管道中运行的因素主要包括管道材质与内壁状况、弯头和三通结构、清管器的尺寸与材质、驱动压力、输送物料特性以及运行速度。
这些因素并非独立存在,而是相互影响。例如,较高黏度的物料可能增加运行阻力,而清管器尺寸、管道弯头和驱动压力又会进一步影响其通过能力与运行稳定性。
因此,设计清管系统时,应结合实际管径、管线布局、物料性质和生产工艺进行综合评估,选择适合的清管器及管道组件,并合理控制运行参数。
对于食品、饮料、日化及化工生产线,合理的清管系统设计不仅有助于清管器稳定运行,也有利于减少管道残留、提高产品回收效率并降低设备维护风险。