酱料清管系统产品回收案例
某食品企业在芝麻酱生产线上配置自动卫生型清管系统,用于产品输送结束后的管道产品回收,将管道内剩余芝麻酱输送至目标储罐,减少产品残留和损失。该企业同时生产多种酱料产品,瀚海峰还对其原有 CIP 系统进行了自动化升级。
项目背景
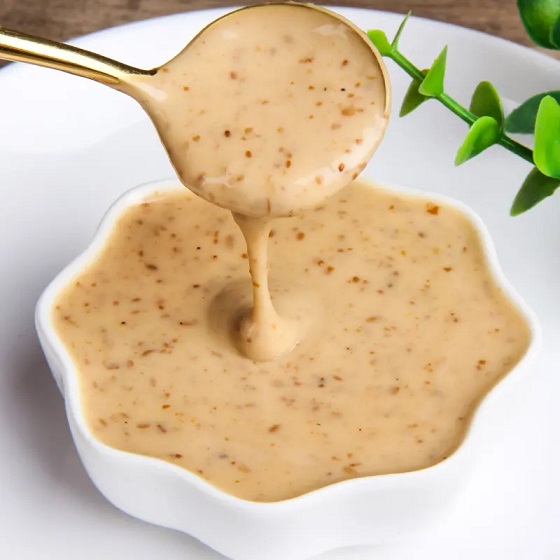
该项目应用于一家食品企业的酱料生产线,客户生产芝麻酱及其他多种酱料产品。芝麻酱具有较高黏度,在产品输送结束后,管道内会残留一定量的产品,不仅造成产品损失,也增加后续管道清洗的处理量。
客户希望在芝麻酱输送管线上增加清管系统,在每批产品输送结束后回收管道内剩余的芝麻酱,并将回收产品输送至目标储罐。同时,客户原有 CIP 系统主要采用手动操作,希望结合本次项目对 CIP 系统进行自动化升级。
酱料清管系统解决方案
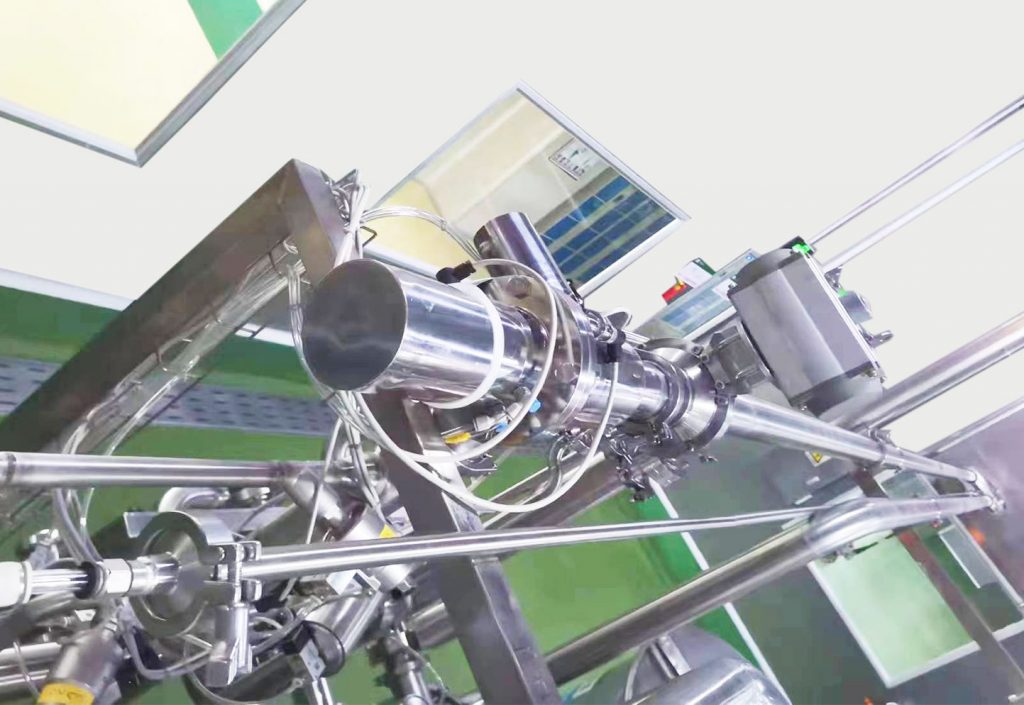
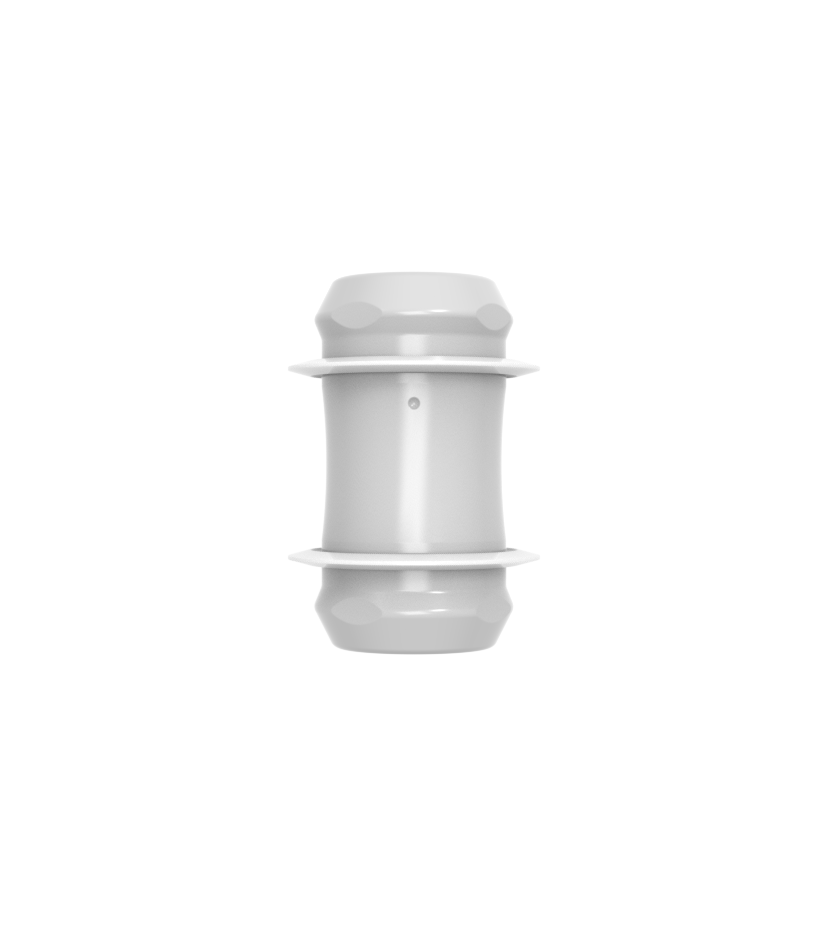
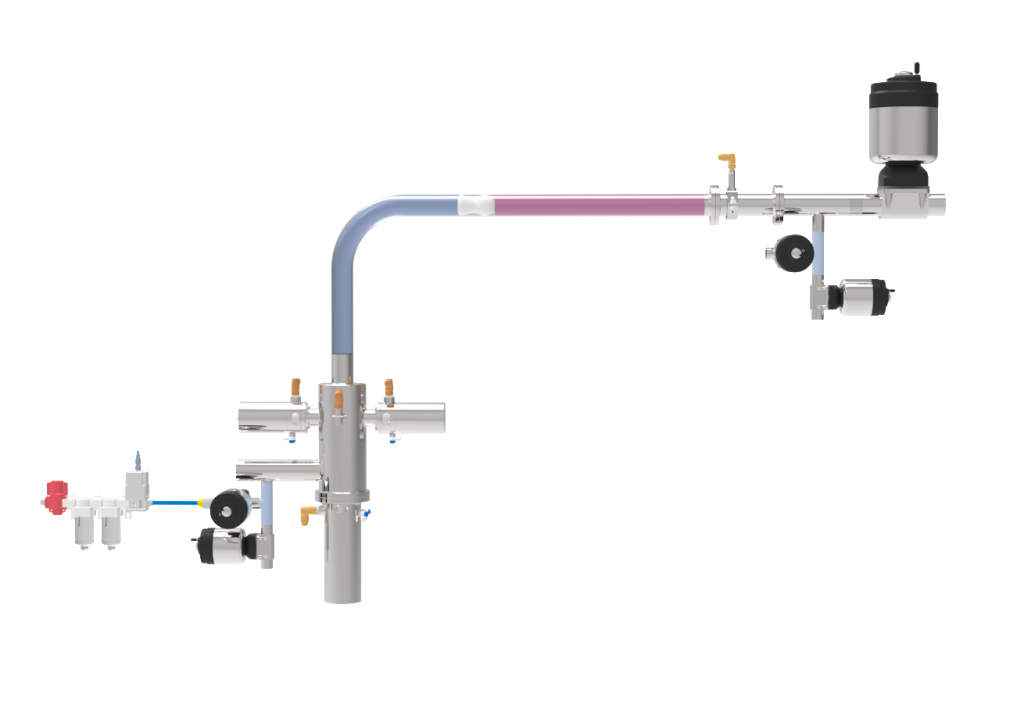
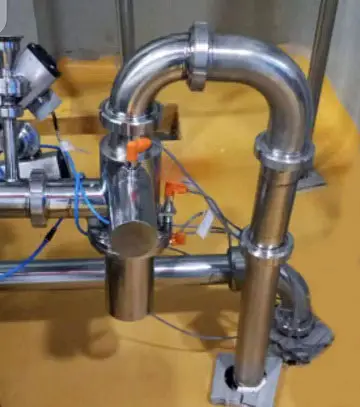
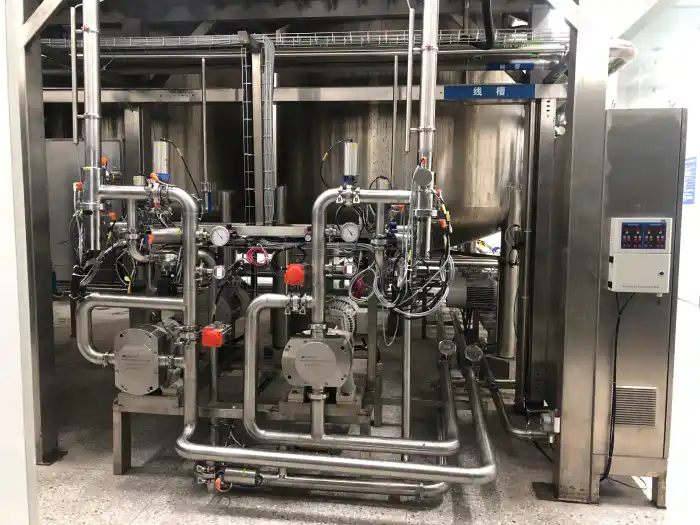
针对芝麻酱黏度较高、产品输送结束后容易在管道内产生残留的特点,瀚海峰为该生产线配置自动卫生型清管系统。系统主要由卫生型发射站、接收站、卫生型清管器、可清管管道及相关工艺连接件、清管器调速装置和自动化控制系统组成。
产品输送结束后,清管器在驱动气体作用下沿管道运行,将管道内剩余的芝麻酱推送至指定位置进行回收,从而减少管道内的产品残留。
该项目同时配置了无菌空气过滤系统,对用于驱动清管器的压缩空气进行过滤处理,以满足该生产线对清管驱动气体的使用要求
清管管路设计与安装
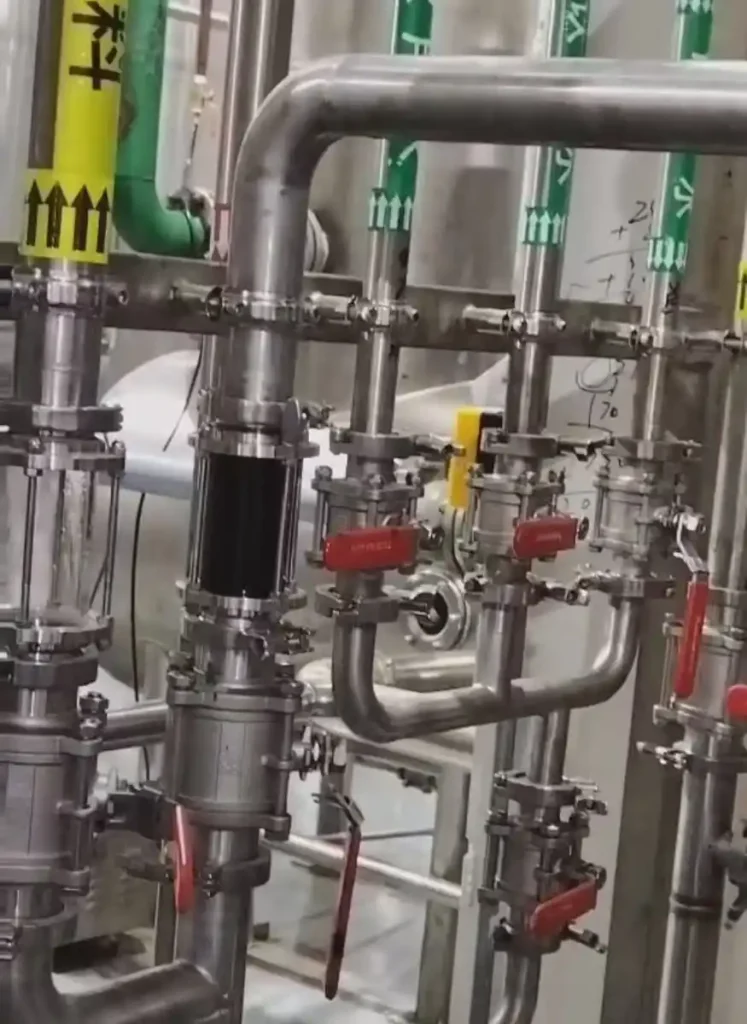
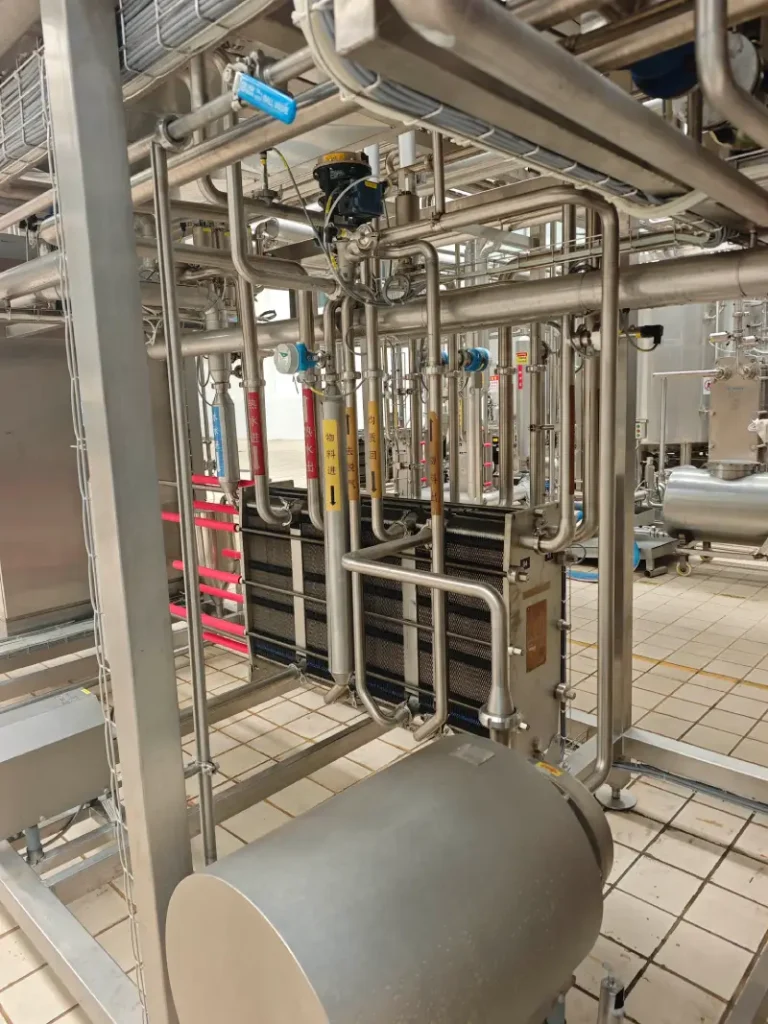
为保证清管器能够稳定通过管路,项目实施过程中对管路布局、弯头及工艺连接件进行了相应设计,并尽量减少不利于清管器运行的管路结构。
管道及相关组件在现场安装前进行预制,现场安装和调试结合客户生产安排实施,以尽量减少对现有生产的影响。
项目成果
清管系统投入运行后,可在产品输送结束后回收管道内剩余的酱料。根据该项目实际运行数据,单次清管可回收约230公斤酱料产品,减少了原本残留在输送管道内的产品损失。
同时,清管系统采用独立电控柜和 PLC 自动化控制,并结合生产线运行需求进行系统控制。项目完成后,瀚海峰继续为客户提供相关技术支持。




正在规划酱料清管系统?
如果您的生产线涉及芝麻酱、沙拉酱、番茄酱等黏稠酱料,需要减少管道内的产品残留和损失,瀚海峰可以根据物料特性、生产工艺和管路布局,为您提供清管系统设计、设备配置、自动化控制及安装调试等技术支持。